
 إن
 English
 Español
 Français
 Português
 عربى
آلات سداد الأسلاك الأوتوماتيكية: دليل الاختيار والتحكم في التوتر وتكامل الخط
محتوى
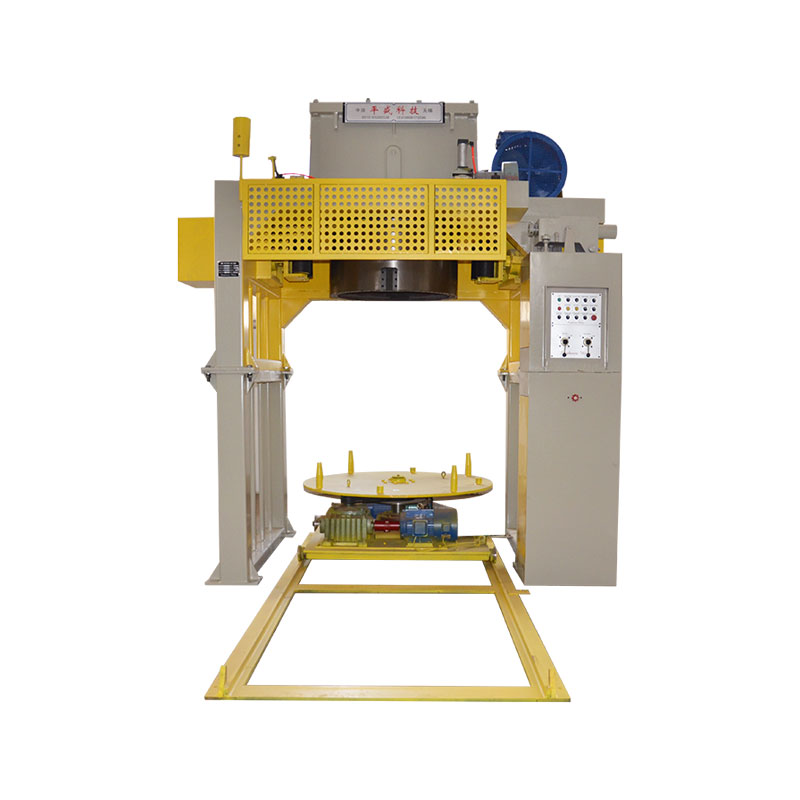
خط سحب السلك الذي يتوقف لتصحيح التوتر هو خط لا ينتج. في العديد من المصانع، أول مكان يجب البحث فيه هو محطة الدفع. يؤدي التوتر غير المتناسق في فك اللف إلى إنشاء حلقات مرتخية، وانقطاع الأسلاك، وخدوش سطحية يتم إلقاء اللوم عليها لاحقًا على القالب أو على آلة الرسم نفسها. تعمل آلة دفع الأسلاك الأوتوماتيكية على إزالة هذا المتغير عن طريق تنظيم شد فك اللف مع تغير قطر الملف ومع تغير سرعة الخط. يشرح هذا المقال كيفية عمل آلات الدفع التلقائية، وما يجب التحقق منه عند اختيار واحدة، وكيفية دمجها في خط الرسم دون مفاجآت أثناء التشغيل.
لماذا يحدد التحكم في الدفع خط الأساس للجودة
كل متر من الأسلاك التي تدخل القالب أولاً تمر عبر السداد. وبالتالي، فإن سلوك العائد يحدد خط الأساس لكل شيء في اتجاه مجرى النهر. عندما يتقلب التوتر الوارد، ترى آلة السحب مدخلات غير مستقرة، وتظهر النتيجة على الفور كتغير في القطر، أو علامات ثرثرة، أو تسجيل على سطح السلك.
من الناحية العملية، يجب أن يظل تباين التوتر عند الدفع ضمن نطاق ضيق، عادةً ضمن 5 بالمائة من نقطة التحديد للأسلاك الفولاذية، وأكثر إحكامًا للأسلاك الدقيقة حيث يكون الهامش بين شد السحب المطلوب وشد الكسر صغيرًا. لا يمكن للدفع اليدوي باستخدام فرامل الاحتكاك الثابتة أن يحافظ على هذا النطاق لأنه لا يتكيف مع انخفاض وزن الملف وتغير سرعة الخط. تقوم الآلة الأوتوماتيكية بتعويض كلا المتغيرين بشكل مستمر.
إن المهمة الميكانيكية للدفع بسيطة: دعم الملف أو التخزين المؤقت، والسماح للسلك بالاسترخاء، وتوجيهه إلى آلة السحب. ما يجعل المهمة صعبة هو أن الملف الكامل من الأسلاك عالية الكربون لديه قصور ذاتي أعلى بكثير من الملف الفارغ تقريبًا، والسلك نفسه يحمل انحناءًا متبقيًا من عملية التخزين المؤقت في المنبع. تجمع آلات الدفع الأوتوماتيكية بين أجهزة الاستشعار، والراقصة أو التحكم في عزم الدوران، والفرامل أو القيادة للتعامل مع هذه الظروف.
ماذا تعني كلمة "تلقائي" في آلة سداد الأسلاك
تستخدم آلات سداد الأسلاك الأوتوماتيكية مبدأين رئيسيين للتحكم.
التحكم في ذراع الراقص
تحافظ الأسطوانة المثبتة على ذراع محوري على حلقة سلكية محددة بين الملف وآلة السحب. عندما تكبر الحلقة أو تتقلص، تتغير زاوية الذراع، ويقوم نظام التحكم بضبط عزم دوران الفرامل أو سرعة القيادة لاستعادة حلقة الحالة المستقرة. تتميز الأنظمة الراقصة بالقوة، والاستجابة السريعة، وتتحمل حالات عدم التطابق قصيرة المدى بين سرعة فك اللفة وسرعة الخط.
عزم الدوران أو السرعة التالية
يتلقى محرك الدفع مرجعًا للسرعة من الخط ويقوم بضبط عزم الدوران الناتج للحفاظ على التوتر الخلفي المحدد مسبقًا. تناسب هذه الطريقة الخطوط والمواد عالية السرعة التي لا تتحمل طفرات التوتر، لأنها تتفاعل مع إشارة السرعة قبل أن تتشكل الحلقة أو تنهار.
الفرق بين التشغيل التلقائي واليدوي هو وقت الاستجابة. تتطلب الوحدة اليدوية من المشغل ضبط قوة الفرامل في بداية كل ملف ثم فحصها بانتظام. تتفاعل الآلة الأوتوماتيكية بالمللي ثانية مع التغيرات في طلب الخط، وتحافظ على نقطة ضبط التوتر حتى أثناء التسارع والتباطؤ والتوقف في حالات الطوارئ. هذا هو أول شيء يجب التحقق منه عند مقارنة الأجهزة: كيفية تنفيذ التحكم، وماذا يحدث للسلك عندما يتوقف الخط فجأة.
مطابقة آلة الدفع مع خط الرسم الخاص بك
يجب اختيار آلات سداد الأسلاك الأوتوماتيكية كجزء من خط الرسم، وليس كوحدات مستقلة. تحدد ثلاث مجموعات من المعلمات المطابقة.
خصائص الأسلاك
يجب أن يقوم المردود بضبط التوتر بدقة بالنسبة لقطر السلك والمادة ومستوى القوة في الإنتاج. تعتبر الأسلاك الفولاذية عالية الكربون والأسلاك الفولاذية PC أمثلة نموذجية حيث تكون نافذة العملية ضيقة نسبيًا. يجب أن تكون نقطة ضبط الشد قابلة للتكرار عند كل من القيم المنخفضة والعالية، لأن الملف الكامل والملف الفارغ تقريبًا يفرضان أحمالًا مختلفة تمامًا على نظام التحكم.
هندسة الملف والبكرة
يحدد قطر الحافة وحجم التجويف ووزن الملف تصميم المهد أو المغزل. إذا كان المصنع يتلقى ملفات في أكثر من تنسيق واحد، فيجب أن تسمح الدفعة بالتغيير السريع أو التعديل بدون أدوات. المهد الصغير الحجم يحد من اختيار موردي الأسلاك؛ مساحة كبيرة الحجم تهدر مساحة الأرضية وتزيد من التكلفة الأولية.
سرعة الخط والتسارع
يجب أن يتم تغذية السلك بشكل أسرع من الحد الأقصى لسرعة السحب، مع وجود احتياطي كافٍ للتسارع. المبدأ التوجيهي العملي هو تحديد الحد الأقصى لمعدل التغذية بنسبة 20 إلى 30 بالمائة فوق سرعة الخط المقدرة. يجب أيضًا أن يتوافق نظام الكبح مع القصور الذاتي للملف الكامل، بحيث يتوقف الملف بطريقة يمكن التحكم فيها أثناء انقطاع السلك أو التوقف الطارئ.
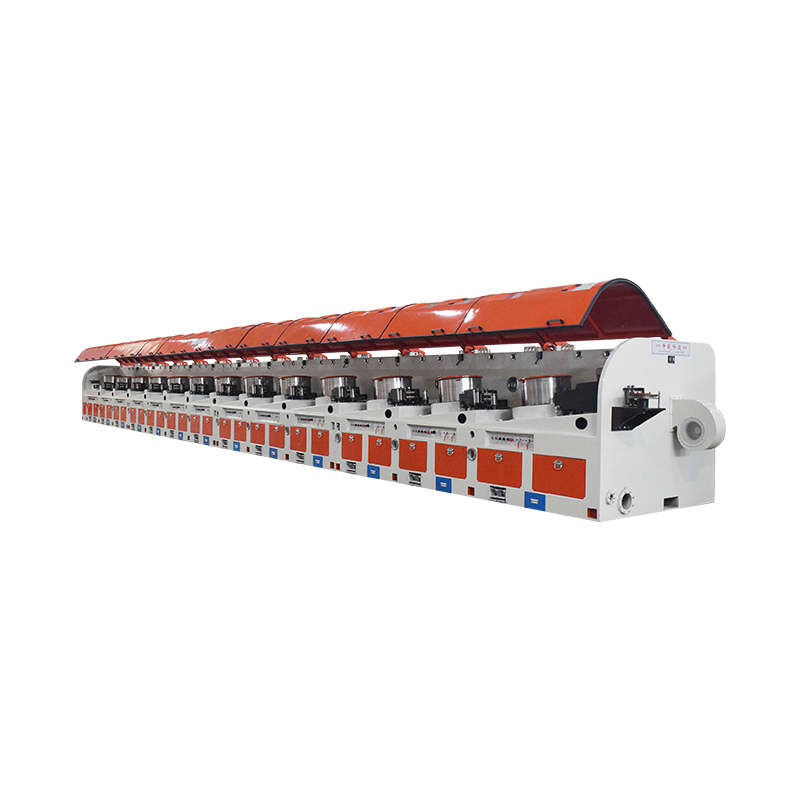
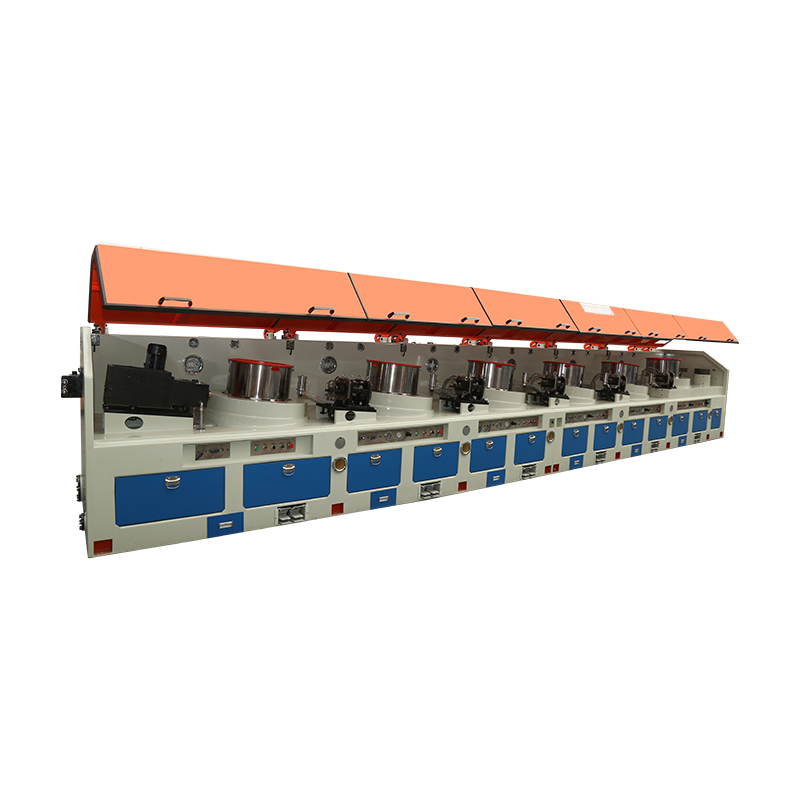
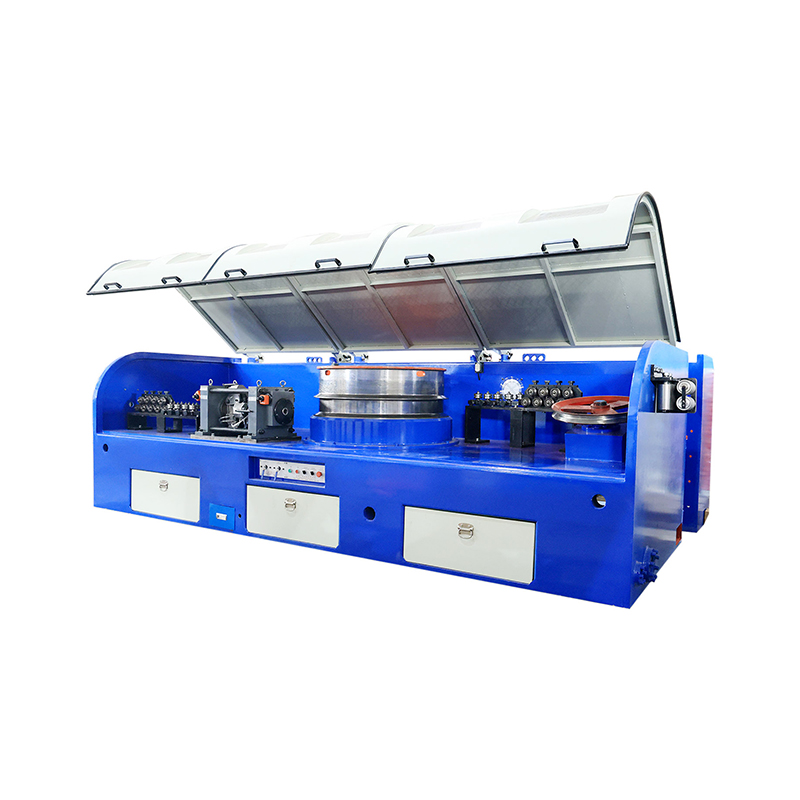
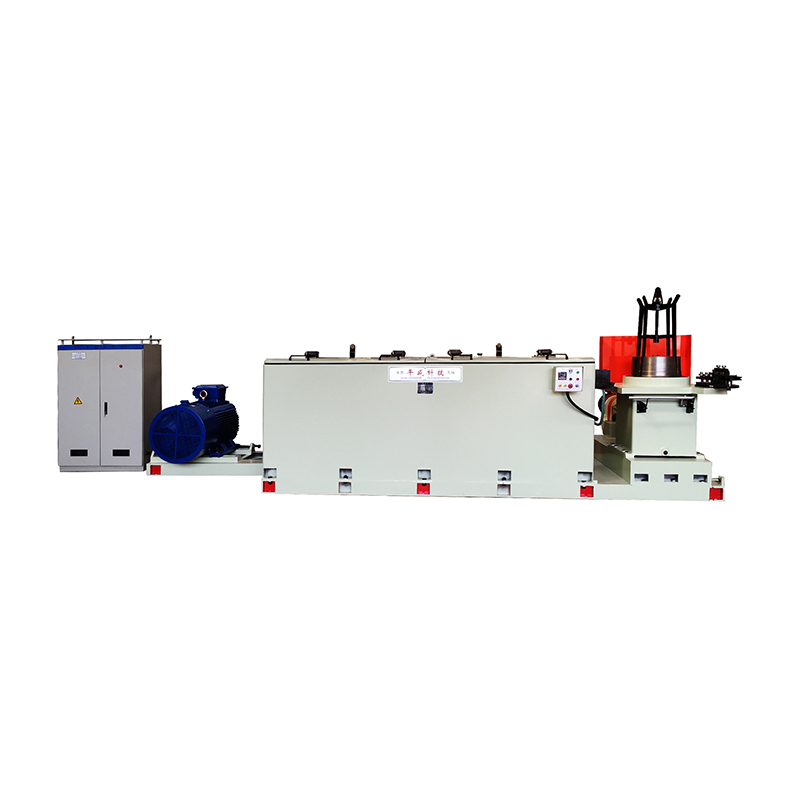
عادةً ما يتم توفير خطوط الرسم الكاملة مع الدفعة وآلة الرسم والأخذ من نفس عائلة المنتج. على سبيل المثال، تضع آلة سحب الأسلاك ذات الخط المستقيم متطلبات عالية على الدفع لأنها تعمل بسرعة عالية مع كتل متعددة، ويتم تضخيم أي عدم اتساق في الإدخال بواسطة كل قالب. عندما تأتي الوحدات من موردين مختلفين، يصبح المصنع نقطة التكامل، وهذا هو المكان الذي تظهر فيه عادةً التأخيرات وفجوات الأداء.
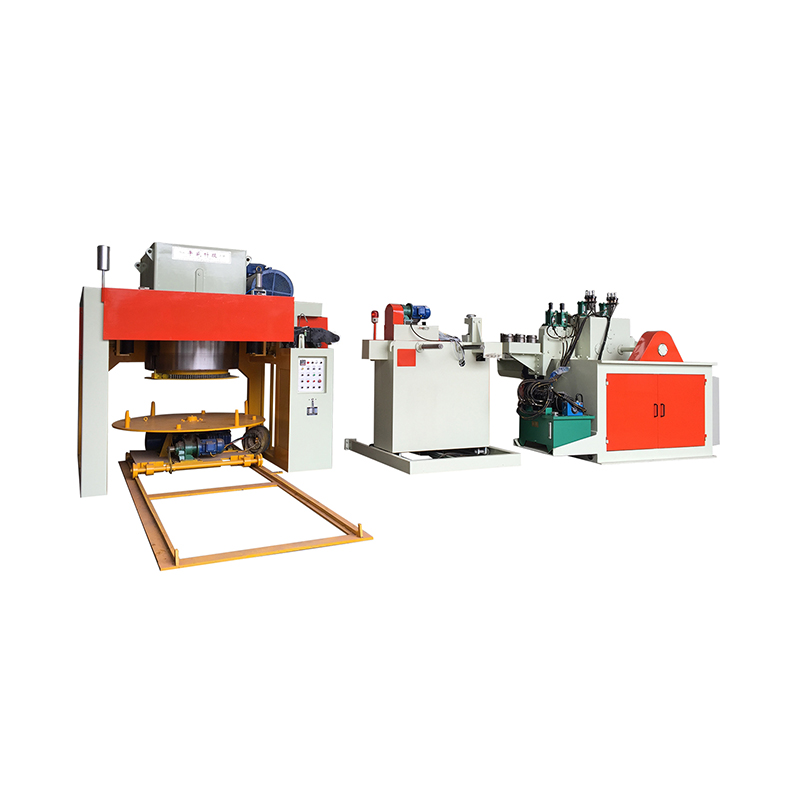
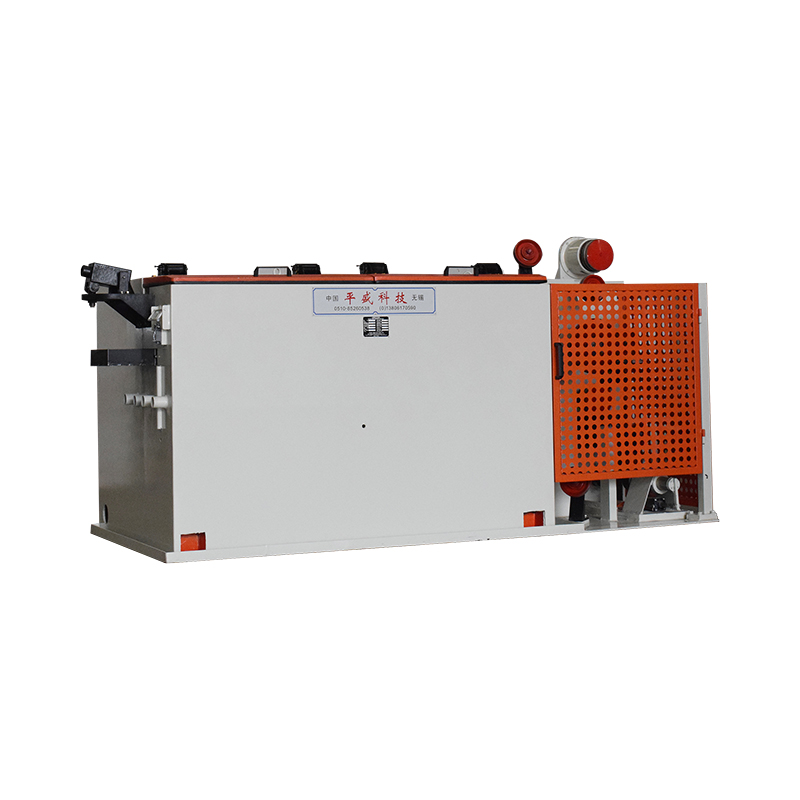
ضمن الدفع نفسه، النقاط التي يجب التحقق منها هي نوع الكبح أو القيادة، وحساسية تعديل التوتر، وآلية التوجيه التي تحافظ على تمركز السلك في طريقه إلى آلة السحب. تحدد هذه التفاصيل مقدار اهتمام المشغل الذي ستحتاجه الوحدة أثناء الإنتاج العادي. يمكن لمورد مثل Wuxi Pingsheng Science & Technology Co., Ltd.، الذي يصنع آلات الدفع مع معدات السحب والرفع، التأكد من كيفية تحديد حجم نموذج معين لوزن ملف معين ونطاق السرعة.
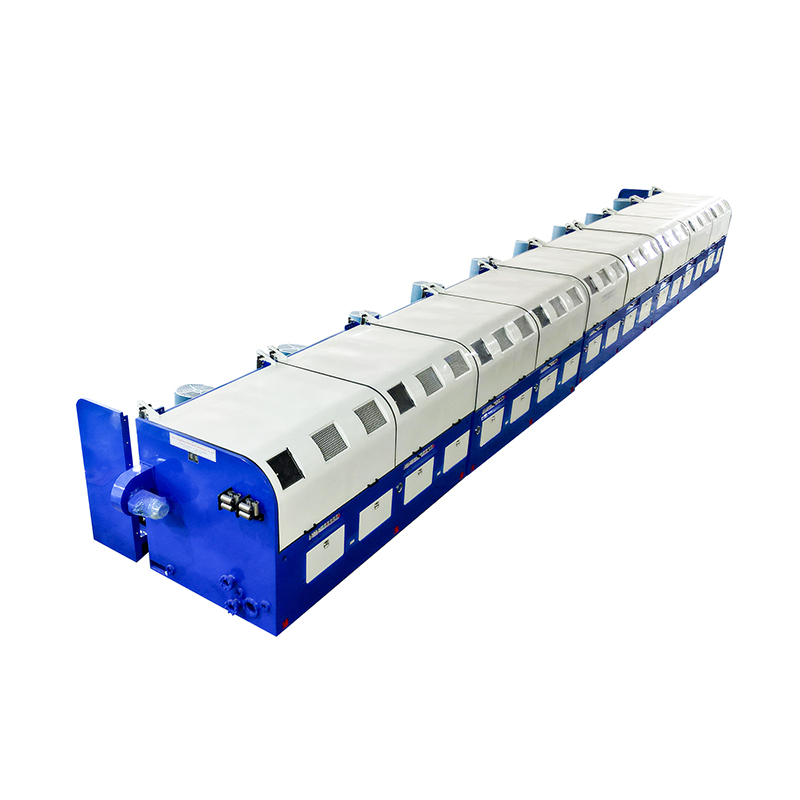
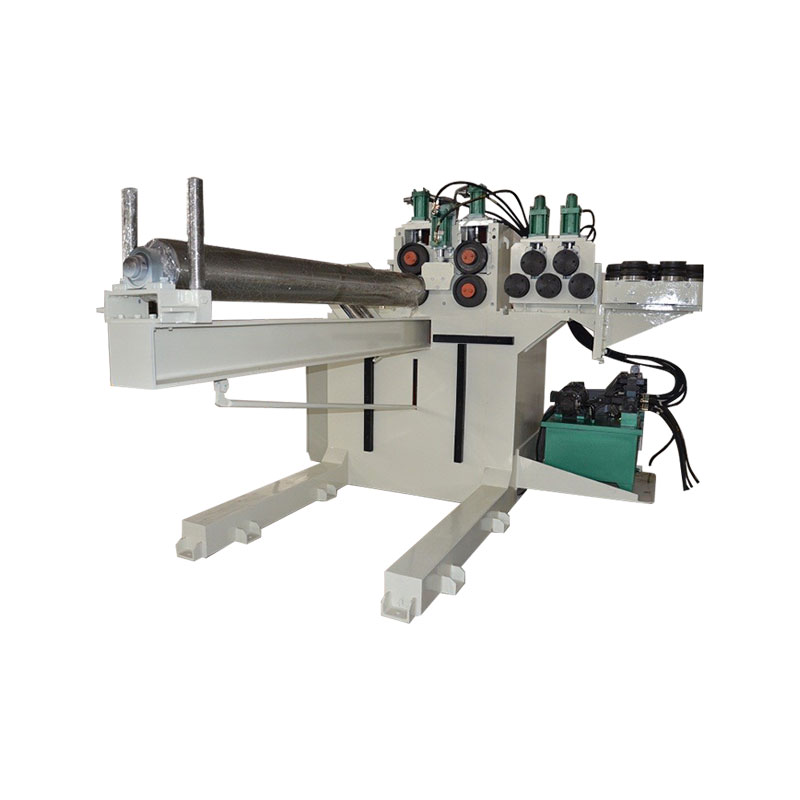 آلات الدفع الأوتوماتيكية لخطوط سحب الأسلاك تعرض هذه الصفحة تفاصيل آلات الدفع التلقائية من أحد الموردين الذي يقوم أيضًا ببناء معدات السحب والأخذ، مما يساعدك على تحديد حجم الوحدة لوزن الملف وسرعته أثناء التخطيط لتكامل نظام التحكم. عرض المنتج →
التكامل مع أنظمة التحكم في الخط
تظهر المشاكل الأكثر شيوعًا في آلات الدفع التلقائي بعد التثبيت، عندما يتم توصيل الوحدة بنظام التحكم في الخط لأول مرة. يجب الاتفاق على جهد الإشارة وبروتوكول الاتصال ومنطق البدء والإيقاف قبل التسليم، وليس أثناء التشغيل. دليل المورد إلى التكامل السلس لآلات الدفع مع أنظمة التحكم في خط الإنتاج يلخص ما يجب تحضيره على جانب الخط: قوائم إشارات PLC، ومخططات الأسلاك، وشاشات HMI. باختصار، يحتاج المردود إلى حالة تشغيل الخط، ومرجع السرعة، وأمر الإيقاف، ويجب أن يعيد حالته الخاصة، والإنذارات، ونقاط ضبط التوتر إلى الخط PLC.
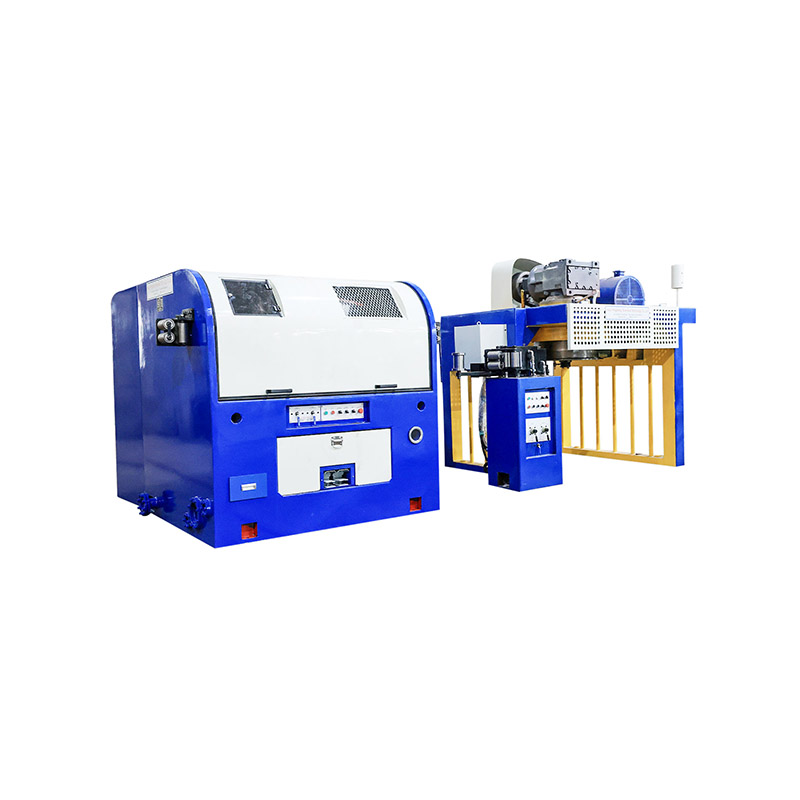
آلة السحب هي النظير للدفع، وتنطبق نفس مبادئ التحكم في التوتر على الجانب الصادر. إذا كان السحب ينظم التوتر بسلاسة، فإن الدفع لا يتأثر بالسحب غير المنتظم، ولا يتم الضغط على السلك بين المحطتين. يؤدي تحديد الدفع وآلة السحب والأخذ من نفس عائلة المنتج إلى تبسيط التكامل، لأن واجهات التحكم مصممة للعمل معًا.
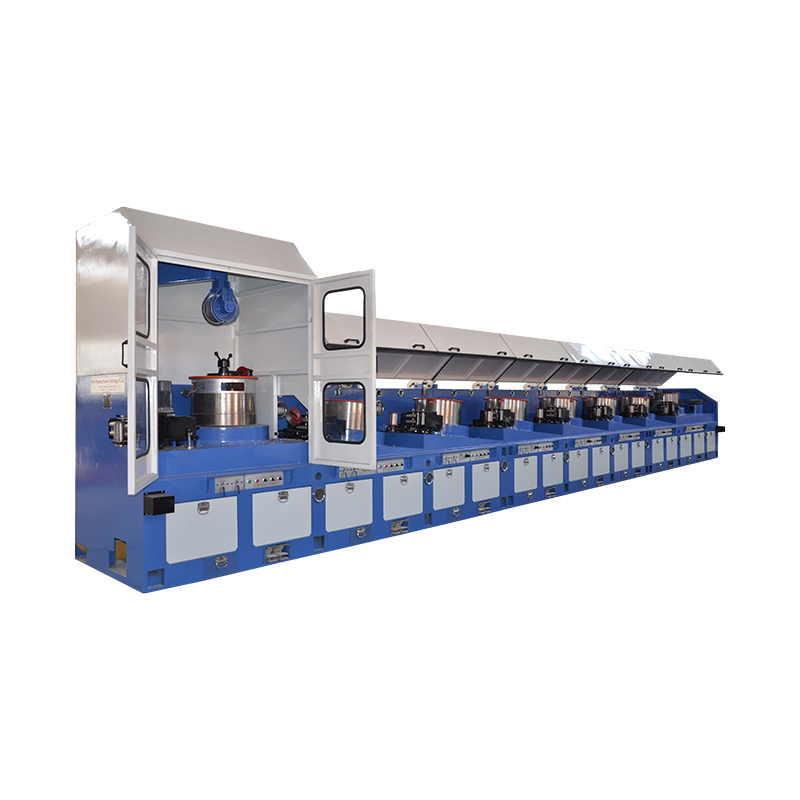
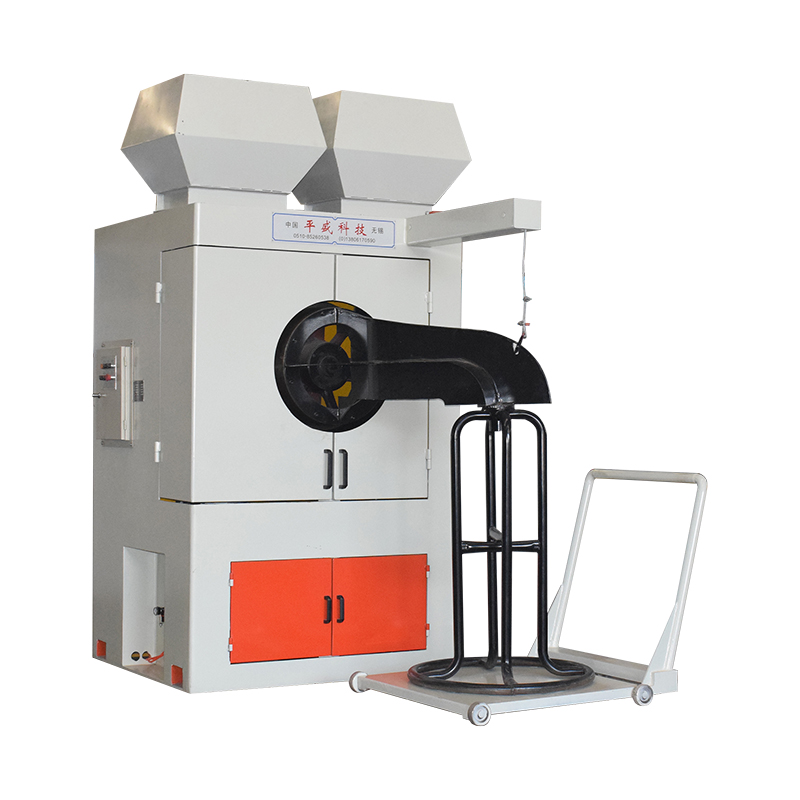 آلات سحب الأسلاك متعددة الوحدات لللف استكشف آلات الرفع متعددة الوحدات التي تتميز بسرعة اللف الأوتوماتيكية، والشد، والتحكم في قطر البكرة، والمصممة للاقتران بسلاسة مع وحدات الدفع من نفس عائلة المنتج للحصول على شد ثابت. عرض المنتج →
قائمة مراجعة المواصفات لآلات سداد الأسلاك الأوتوماتيكية
لا توجد مواصفات عالمية لآلة الدفع التلقائي، ولكن هناك مجموعة قياسية من الأسئلة التي يجب الإجابة عليها قبل طلب عرض الأسعار. يسرد الجدول أدناه المعلمات التي تسبب عدم التطابق في أغلب الأحيان.
| المعلمة | ما يجب التحقق منه | لماذا يهم؟ |
|---|---|---|
| الحد الأقصى لوزن الملف أو البكرة | يجب أن يتطابق مع أثقل ملف إمداد مستخدم في الإنتاج | إن الحجم الصغير يحد من اختيار موردي الأسلاك؛ الحجم الزائد يهدر المساحة الأرضية |
| نطاق قطر السلك | يجب أن يغطي المنتجات الحالية والخطط قصيرة المدى | يتطلب التغيير إلى درجة سلك أرق تعديلًا دقيقًا للتوتر |
| نطاق نقطة التوتر | تأكيد الحد الأدنى والحد الأقصى لقيم التوتر | تحتاج المواد منخفضة التوتر إلى تحكم دقيق في الجزء السفلي من النطاق |
| نوع الفرامل أو محرك الأقراص | فرامل الاحتكاك مقابل نظام الراقص الذي يحركه المحرك | تستجيب الوحدات التي تعمل بمحرك بشكل أسرع ولكن تكاليف الشراء والصيانة أعلى |
| واجهة الإشارة | الاتصالات التناظرية أو الرقمية أو ناقل المجال | يجب أن يتطابق مع خط PLC الموجود لتجنب تأخير التكامل |
| الاستجابة للتوقف في حالات الطوارئ | مدى سرعة توقف الفرامل أو المحرك للملف | تؤدي الاستجابة البطيئة إلى حلقات مرتخية أو إجهاد زائد عند نقطة انقطاع السلك |
هناك ثلاثة معلمات تستحق الاهتمام الأكبر: نطاق قطر السلك، والحد الأقصى لوزن الملف، ونطاق نقطة ضبط الشد. إذا لم يتم تأكيدها وفقًا لجدول الإنتاج الفعلي، فإن كل جزء آخر من المواصفات يكون في خطر. ليس من غير المعتاد أن يتم اختيار الماكينة على أساس المنتج الحالي ثم تفشل عندما يضيف المصنع تنسيق ملف أكبر أو درجة سلك أرق.
ما الذي يعود إليه قرار الشراء حقًا
تكلف آلة دفع الأسلاك الأوتوماتيكية أكثر من الوحدة اليدوية، ويجب تقييم هذا الفرق مقابل استخدام الخط. مرجع تقريبي ولكنه مفيد: إذا كان الدفع التلقائي يقلل من التوقفات بمقدار حدث واحد لكل نوبة عمل، فإنه عادة ما يدفع تكاليفه بسرعة. يعمل توتر الإدخال الثابت أيضًا على حماية القوالب وآلة السحب والسحب من اختلافات الحمل غير المتوقعة.
نادراً ما تكون مخاطر الشراء فنية؛ إنها فجوات في المواصفات. قم بتأكيد نطاق الأسلاك، ومغلف الملف، ونطاق التحكم في الشد وفقًا لخطة الإنتاج الفعلية الخاصة بك. اسأل عن حجم الفرامل أو المحرك بالنسبة للملف الكامل، وماذا يحدث عند التوقف في حالات الطوارئ، وما هي فترات الصيانة لآلية الراقصة وبطانة الفرامل. الإجابات على هذه الأسئلة تتحدث عن الجهاز أكثر من أي كتيب.
قيمة ان آلة دفع الأسلاك الأوتوماتيكية هو أنه يزيل مصدر عدم الاستقرار الذي يمكن تجنبه في خط الرسم: توتر الإدخال غير المنضبط. عندما يستجيب الدفع للخط تلقائيًا، تتلقى آلة السحب مدخلات متسقة، ويتلقى السحب مخرجات متسقة، ويمكن للمشغل التركيز على جودة العملية بدلاً من تصحيح تغذية الأسلاك. بالنسبة لمصنع يستخدم الفولاذ عالي الكربون، أو أسلاك الكمبيوتر، أو أي منتج ذي نافذة معالجة ضيقة، فإن هذا الاتساق هو الفرق بين الخط الذي ينتج بشكل ثابت وخط يتم انقطاعه باستمرار.